Por que a moenda cerámica necesita un abrasivo estable
As pezas cerámicas son duras, fráxiles e sensibles aos defectos superficiais. Durante a moenda, o abrasivo debe eliminar o material de forma eficiente, controlando ao mesmo tempo o desconchado , a rotura dos bordos, os arañazos e os danos por calor. Por iso, os compradores que traballan con cerámica de alúmina, pezas de porcelana, compoñentes cerámicos técnicos e acabados de superficies cerámicas adoitan prestar moita atención á pureza do abrasivo, á distribución do tamaño da gran e á consistencia do lote.
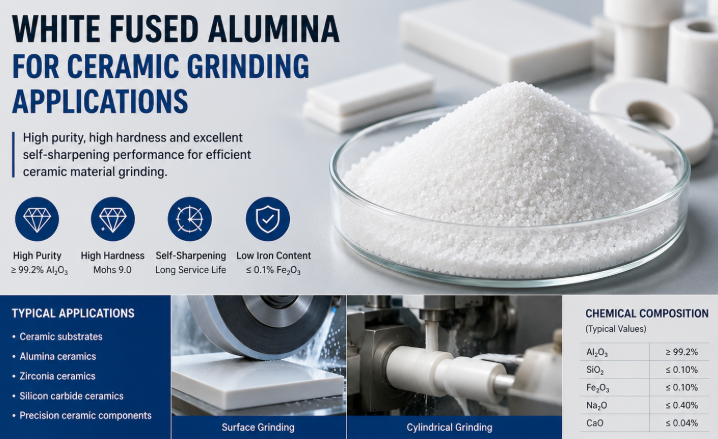
A alúmina fundida branca é amplamente seleccionada para aplicacións de moenda cerámica onde se require un abrasivo limpo, duro e quimicamente estable. Non é o único abrasivo que se usa para a cerámica. Para circona totalmente sinterizada moi dura, cerámica de carburo de silicio ou mecanizado de tolerancias axustadas, poden ser necesarias ferramentas de diamante. Non obstante, para moitas aplicacións de moenda cerámica, acondicionamento de superficies, desbarbado e ferramentas abrasivas, a alúmina fundida branca ofrece un equilibrio práctico entre dureza, acción de corte, calidade superficial e control de custos.
Que é a alúmina fundida branca?
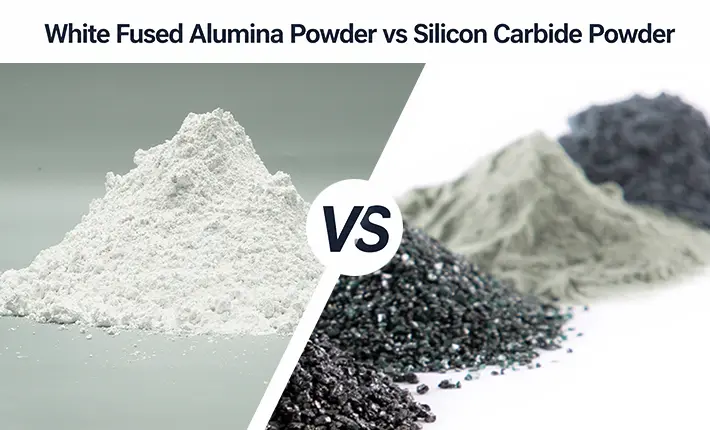
A alúmina fundida branca, tamén chamada WFA, óxido de aluminio branco ou corindón branco, prodúcese fundindo alúmina industrial de alta pureza nun forno de arco eléctrico. Despois do arrefriamento, o material fundido é triturado, separado magneticamente, cribado e clasificado en diferentes tamaños de partícula. O resultado é un abrasivo de alúmina duro e angular con alto contido de Al2O3, baixo risco de contaminación por ferro e un aspecto branco limpo.
Para as aplicacións de moenda cerámica, o punto máis importante non é só a pureza química. Os compradores tamén deben comprobar a forma das partículas, o estándar de clasificación, a densidade aparente, o contido magnético, o nivel de po e se o provedor pode manter a mesma especificación estable dun lote a outro.
Por que se usa o WFA na moenda cerámica
- Alta dureza: alúmina fundida branca é próximo a Mohs 9, o que lle permite cortar moitas superficies cerámicas.
- Forma angular do gran: os bordos afiados axudan a crear unha acción de amolado controlada en lugar de rozar a peza de traballo.
- Baixa contaminación por ferro: útil para cerámicas de cores claras e pezas onde a contaminación escura é inaceptable.
- Estabilidade térmica e química: axeitada para ambientes de amolado secos ou húmidos dependendo do sistema de ferramentas.
- Granulación estable: o tamaño controlado das partículas axuda a reducir os arañazos profundos aleatorios e o acabado superficial inconsistente.
Tamaños de partícula recomendados para a moenda de cerámica
O tamaño de gran correcto depende do material cerámico, da velocidade de eliminación, da presión de amolado, do tipo de ferramenta e do acabado da superficie desexada. Un gran máis groso elimina o material máis rápido pero deixa un patrón de rabuñadura máis profundo. Un gran máis fino mellora o acabado da superficie pero reduce a velocidade de corte e pode requirir máis tempo de proceso.
| Fase de aplicación | Tamaño común de WFA | Notas do comprador |
| Rectificado en bruto e corrección de forma | F36-F60 | Úsase cando a velocidade de eliminación é máis importante que o acabado superficial final. Proba a presión e a forza de unión para evitar a desconchado dos bordos. |
| Rectificado superficial xeral de cerámica | F80-F120 | Un rango inicial común para unha velocidade de corte equilibrada e un control superficial en placas cerámicas, baldosas e pezas cerámicas técnicas. |
| Moenda fina antes do pulido | F150-F220 | Útil cando o seguinte proceso é pulir, lapear ou revestir. Axuda a reducir as marcas visibles de amolado. |
| Bandas ou láminas abrasivas revestidas | P80-P220 | Úsase cando se selecciona WFA para abrasivos revestidos. Escolla a granulación P segundo o soporte, o sistema de resina e o acabado desexado. |
| Pulido despois da pulida | Graos de malla 240, malla 325 ou micras FEPA | Non é un substituto directo da area de moenda. Úsase só cando o proceso pasa da moenda ao acabado fino ou pulido. |
Como combinar a WFA coa peza de cerámica
Pezas cerámicas de alúmina
Para as pezas cerámicas de alúmina, os compradores adoitan comezar con F80-F120 para a rectificación superficial xeral e despois pasan a F150-F220 ou a un proceso de po fino cando se necesita un acabado máis suave. Se a peza ten bordos finos ou buratos pequenos, unha calidade máis fina e unha presión de rectificación máis baixa poden reducir a formación de lascas.
Azulexos cerámicos e superficies de porcelana
Para o lixado de bordos de baldosas, o acabado mate de superficies ou o tratamento cerámico decorativo, adoita probarse primeiro o F60-F120. A calidade exacta debe elixirse segundo a rugosidade requirida, a tolerancia visible aos arañazos e se a superficie será esmaltada, revestida ou pulida posteriormente.
Compoñentes técnicos cerámicos
Para a cerámica técnica, o comprador debe confirmar primeiro se a peza está en verde, presinterizada ou totalmente sinterizada. A alúmina branca fundida é máis práctica para o acondicionamento de superficies, a rectificación en bruto e a produción de ferramentas abrasivas. Para pezas con acabado extremadamente duro e tolerancia axustada, os abrasivos de diamante aínda poden ser necesarios.
Granallado, po e po de micras: non os confundas
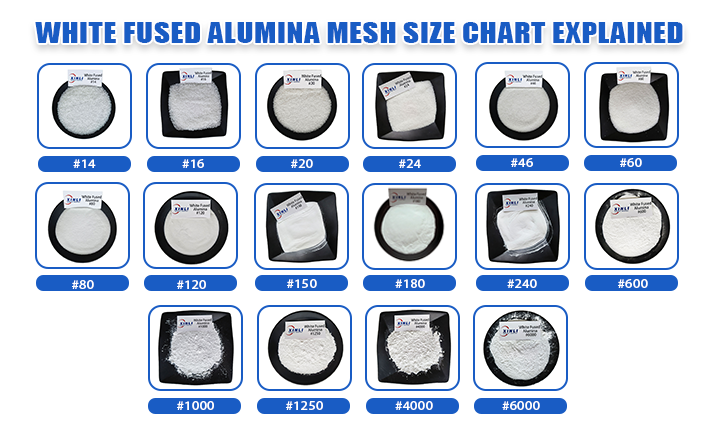
Na moenda cerámica, a granulación WFA normalmente refírese aos tamaños FEPA F ou FEPA P empregados en abrasivos aglomerados, abrasivos revestidos ou moenda abrasiva solta. O po WFA ou o po de micras úsase cando o proceso se achega máis ao lapeado, pulido, formulación cerámica ou acabado superficial de precisión. Se o comprador só escribe " po de alúmina fundida branca " pero en realidade necesita granulación F para unha rebarbadora, o orzamento e a selección da mostra poden ser incorrectos.
Puntos de calidade que os compradores de cerámica deben comprobar
- Pureza e nivel de impurezas de Al2O3, especialmente Fe2O3 e Na2O cando importa a cor e o rendemento cerámico.
- Distribución do tamaño das partículas e se o material segue as normas FEPA F, FEPA P, JIS ou unha clasificación personalizada.
- Contido de material magnético, porque a contaminación metálica pode afectar a calidade da superficie cerámica.
- Densidade aparente e forma do gran, especialmente ao producir ferramentas abrasivas aglomeradas ou revestidas.
- Consistencia da mostra en comparación coa produción en masa, non só coa primeira mostra de proba.
Por que mercar dun provedor de fábrica?
As probas de moenda cerámica adoitan requirir varios tamaños de gran antes de fixar a especificación final. Un provedor de fábrica pode proporcionar un control de lotes estable, múltiples opcións de tamaño, soporte de mostras e unha comunicación máis clara sobre a tolerancia de produción. Para os compradores B2B, isto reduce o risco de recibir un material que parece aceptable na fase de mostra pero que cambia durante os pedidos regulares.
FAQ
É a alúmina fundida branca axeitada para a moenda totalmente cerámica?
Non. É útil para moitos traballos de moenda e acondicionamento de superficies de cerámica, pero as cerámicas técnicas moi duras totalmente sinterizadas poden requirir ferramentas de diamante.
Que granularidade WFA debería probar primeiro para a moenda de cerámica?
Para a rectificación superficial xeral de cerámica, o rango inicial práctico é F80-F120. Para a rectificación en bruto, proba F36-F60. Para a rectificación fina, proba F150-F220.
Cal é a diferenza entre a area WFA e o po WFA?
A area úsase normalmente para amoladoras, abrasivos revestidos e chorreado. O po ou po de micras úsase para lapear, pulir e rematar superficies finas.