O aceiro inoxidable escóllese porque resiste a corrosión e mantén un aspecto limpo, pero a súa superficie aínda pode danarse polo abrasivo incorrecto. A contaminación do aceiro carbono, os patróns de rabuñadura irregulares, a calor excesiva, as partículas incrustadas e a rugosidade incontrolada poden reducir a calidade final da peza. Para os compradores que traballan con chapas de aceiro inoxidable, compoñentes soldados, tanques, equipos de cociña, válvulas, paneis arquitectónicos ou pezas de precisión, a selección do abrasivo non só se trata da velocidade de corte. Tamén se trata da limpeza da superficie, a repetibilidade e a seguridade do proceso posterior.
A alúmina fundida branca é un abrasivo práctico para o acabado superficial do aceiro inoxidable cando o proceso require un abrasivo mineral duro, afiado e limpo. Pode usarse para chorreado, acabado mate, desbarbado, limpeza de soldaduras, preparación de revestimentos e texturización controlada de superficies. En comparación coa alúmina fundida marrón, a alúmina fundida branca ten unha maior pureza e un menor risco de contaminación por ferro, o que é importante cando a superficie do aceiro inoxidable debe permanecer brillante e libre de residuos metálicos escuros.
Que é a alúmina fundida branca?
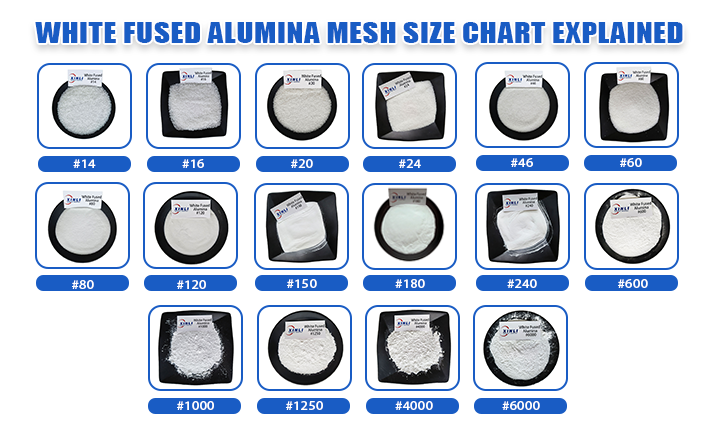
A alúmina branca fundida , tamén chamada WFA, óxido de aluminio branco ou corindón branco, prodúcese fundindo alúmina de alta pureza nun forno de arco eléctrico. Despois do arrefriamento, trituración, separación magnética e cribado, convértese en grans ou pos abrasivos angulares en diferentes estándares, como gran FEPA F, gran FEPA P, po JIS e po de micras.
Para o acabado do aceiro inoxidable, os compradores adoitan centrarse na granulación WFA en lugar do po de micras. Os puntos clave de compra son o tamaño das partículas, a forma, o contido magnético, o nivel de po, a limpeza, a reutilizabilidade e se o provedor pode manter o mesmo resultado superficial dun lote a outro.
Por que a WFA funciona ben no aceiro inoxidable
- O baixo risco de contaminación por ferro axuda a protexer o aceiro inoxidable de marcas escuras e contaminación superficial.
- A alta dureza proporciona unha forte acción de corte para a eliminación de óxido, o desbarbado e a texturización de superficies.
- As partículas angulares crean un perfil superficial claro para procesos de revestimento, pintura ou unión.
- A cor branca limpa facilita o control da limpeza da superficie durante o acabado de precisión.
- Unha clasificación estable axuda a controlar a rugosidade, a textura satinada e os resultados de produción repetibles.
Granulometrias WFA recomendadas para aceiro inoxidable
O tamaño correcto da granulación depende da superficie inicial, do acabado requirido e do seguinte proceso. A granulación grosa elimina a decoloración da soldadura, as incrustacións e a contaminación intensa máis rápido, pero deixa un perfil máis agresivo. A granulación fina produce un acabado mate ou satinado máis suave, pero elimina o material máis lentamente. Os compradores deben realizar probas en mostras reais de aceiro inoxidable antes de fixar unha especificación de produción.
| proceso de aceiro inoxidable | Tamaño común de WFA | Resultado práctico |
| Limpeza intensa e perfil rugoso | F36-F60 | Eliminación rápida de óxido, incrustacións ou revestimentos antigos. Úsese con coidado en aceiro inoxidable fino para evitar que se volva demasiado rugoso. |
| Preparación xeral de chorro de area e revestimento | F60-F100 | Velocidade de limpeza e perfil superficial equilibrados. Un rango inicial útil para probas de adhesión de revestimentos. |
| Acabado superficial satinado ou mate | F100-F150 | Textura máis controlada para superficies, paneis e pezas de equipos de aceiro inoxidable visibles. |
| Acabado fino e desbarbado lixeiro | F150-F220 | Menor impacto e patrón de rabuñadura máis fino para compoñentes de precisión e pezas delgadas. |
| Acabado ou lapeado moi fino | Graos de malla 240, malla 325 ou micras | Úsase só cando o proceso vai máis alá do chorro de area e convertese no acabado en lodos, o lapeado ou o pulido do soporte. |
Como elixir por aplicación
Preparación do revestimento antes de pintar ou unir
Para a preparación do revestimento de aceiro inoxidable, a superficie debe estar o suficientemente limpa para a adhesión, pero non sobrechocolatada. Moitos compradores comezan con F60, F80 ou F100 e despois comproban a rugosidade, o grosor do revestimento e os resultados da adhesión. Se o revestimento é fino, pode ser necesaria unha calidade máis fina para evitar que se vexa un perfil a través del.
Acabado visible de aceiro inoxidable satinado ou mate
Cando a superficie final permaneza visible, o abrasivo debería crear unha textura uniforme sen rabuñaduras profundas aleatorias. O rango F100-F150 adoita ser unha gama de proba práctica. O comprador debería controlar a presión de chorreado, a distancia da boquilla, o fluxo do medio e o movemento da peza porque a mesma granulación pode crear diferentes resultados en diferentes condicións de funcionamento.
Desbarbado e acondicionamento de bordos
Para pezas estampadas de aceiro inoxidable, pezas mecanizadas ou bordos cortados con láser, a WFA pode eliminar rebabas lixeiras e bordos afiados. Os modelos F120-F220 adoitan probarse cando a peza é delgada ou o bordo debe manterse preciso. Os tamaños máis grosos poden eliminar as rebabas máis rápido, pero poden cambiar a xeometría da peza se a presión é demasiado alta.
Limpeza de soldaduras e eliminación de tinta por calor
O aceiro inoxidable soldado pode requirir limpeza antes da pasivación, o revestimento ou a montaxe. O F60-F100 pódese usar para inspeccionar a decoloración da soldadura e a eliminación localizada de óxido. Os compradores deben evitar mesturar medios de chorro que estiveron en contacto previamente con aceiro ao carbono, xa que os medios contaminados reutilizados poden transferir ferro á superficie do aceiro inoxidable.
WFA vs outros medios para aceiro inoxidable
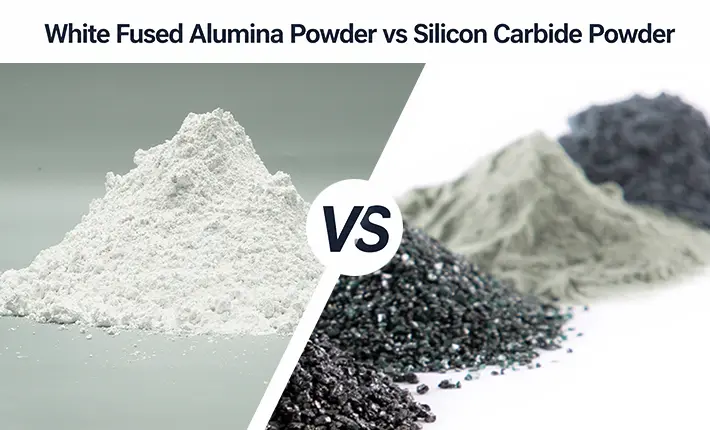
As esferas de vidro poden crear un efecto de granallado máis suave, pero son máis lentas á hora de eliminar impurezas pesadas e non poden crear un perfil nítido e ancorado como o da alúmina fundida branca. A alúmina fundida marrón é forte e accesible, pero conleva un maior risco de impurezas e contaminación da cor para o mecanizado limpo do aceiro inoxidable. O carburo de silicio ten un forte poder de corte, pero o seu nitidez pode ser demasiado alta ou o seu custo demasiado caro para o acabado xeral do aceiro inoxidable. A alúmina fundida branca adoita elixirse cando os compradores requiren un abrasivo limpo, nítido e facilmente controlable para o mecanizado do aceiro inoxidable.
FAQ
É segura a alúmina fundida branca para o acabado de superficies de aceiro inoxidable?
Si, úsase habitualmente cando se precisa un abrasivo limpo, duro e con baixo contido en ferro. Os medios e o equipo deben manterse libres de contaminación do aceiro ao carbono.
Que granulometria debería probar primeiro para o chorreado de aceiro inoxidable?
Para a preparación do revestimento, o rango inicial práctico é F60-F100. Para un acabado mate visible, o rango F100-F150 adoita ser máis axeitado.
Pode a WFA eliminar a decoloración da soldadura no aceiro inoxidable?
Pode axudar a eliminar o óxido e a cor por calor, pero o proceso final debe probarse coa condición real da soldadura e calquera requisito de pasivación.
É o WFA mellor que as esferas de vidro?
Depende do acabado. As perlas de vidro dan un aspecto de granallado máis suave, mentres que as esferas de vidro lixeiro cortan máis rápido e crean un perfil superficial máis nítido.